FORUMAMONTRES › Forums › Forum de discussions sur les montres vintages et sujets techniques › Tourner un axe de balancier …
- Ce sujet contient 20 réponses, 9 participants et a été mis à jour pour la dernière fois par
 fly back, le il y a 10 années et 6 mois.
-
AuteurMessages
-
5 avril 2016 à 10h41 #410000119114
 BernardMembre
Bonjour ,
A le demande d’un « Fameur » qui à une certaine notoriété … et qui plus est est un « type-hyper-sympa »Je vais essayer de vous parler de ma façon de procéder pour réaliser , au tour « en l’air » , un axe de balancier …
La documentation sur le net est assez riche en jolies images et textes et c’est enrichissant de « surfer » …
J’ai pensé, de plus en plus flemmard et n’ayant aucun talent de chroniqueur, laisser tomber… puis, l’oisiveté et une mobilité légèrement réduite aidant… après tout, pourquoi pas…
J’essaie donc chronologiquement :
Le choix du métal : on n’utilise pas le fer ni de l’acier doux ne se trempant pas …. ! voir notice à la fin !
On doit encore trouver, chez les fournituristes des tiges d’acier de 2,5 à 2,8 m/m trempées et revenues de couleur « bleu-roi » appelées « acier à tampons » qui font parfaitement l’affaire !Ce qu’il faut savoir : plus le revenu est foncé , plus le tournage est dur et nécessite des burins « ad-hoc » ….
Les deux opération suivantes : déterminer , avec une marge conséquente la longueur et le diamètre judicieux et nécessaires à la réalisation …
L’axe s’inscrira dans l’ébauche comme sur le dessin joint (le croquis avec ses deux pointes à 60 ° a éte conçu pour un tournage « entre-pointes nécessitant l’utilisation d’un entrainoir (ou :toc)
On déterminera la hauteur totale et définitive de l’axe en mesurant au micromètre la distance extérieure des deux rubis (platine et pont), coqueret et plaque de contre-pivot enlevés… on peut, dans la lancée, mesurer (plaque de contre-pivot remise) le « partagement » principal…
C’est celui qui détermine la position exacte du balancier afin qu’il tourne sans « toucher nulle-part » compte-tenu de son jeu indispensable.
Les autres mesures se justifieront au fur et à mesure que des questions inévitables vont se poser :
– diamètre de l’ajustement du balancier
– hauteur de la rivure
– diamètre de l’ajustement de la virole
– hauteur de son tigeron
– ajustement du tigeron conique du double-plateau …La suite est d’une logique archi-simple :
Mettre l’ébauche dans une pince de la poupée mobile en la laissant dépasser suffisamment… logique !!
ATTENTION à partir de cet instant on ne retire plus du tout l’ébauche !
On amènera la tige d’acier au diamètre de l’assiette du balancier
Le tournage commencera en PRIORITE par le coté virole et on ira jusqu’au bout, ajustage virole et hauteurs tigeron du pivot ce que le pivot du haut ne nécessite plus que le pivotage final (si l’on commençait par tourner le coté double-plateau il faudrait serrer l’axe sur le tigeron conique qui reçoit le plateau …. = gros risque de ne plus « tourner « rond »
Ce qu’il faut retenir : Commencer toujours par tourner les gros diamètres et aller en descendant,
Dans quel ordre ?
C’est une question de stratégie , il faut solliciter les neurones…
Si je fais comme-çà : conséquences ?
Et comme ceci ?Les conditions des meilleures chances de succès : posséder un volant « à main » est le « nec+ultra »
Tester avec un burin que l’acier se tourne sans s’écrouir… dans ce cas : revenir un peu plus !
Prendre des mesures les plus précises possibles !!! c’est capital
Utiliser des burins parfaitement affutés , je ne connais pas les nouveaux burins au « carbure de tungstène ». J’ignore ce qu’ils valent…Quatre burins sont au minimum indispensables :
1 « classique » ,
1 « à portées » …. 87°
1 « à piqures » pour faire la creusure pour je sertissage du balancier…
1 « arrondi au bout » pour lever les pivots coniques…Nota : concernant les tigerons précédant les pivots coniques : s’il vous constatez qu’ils sont parfaitement cylindrique , il y a de fortes chances pour qu’ils concernent des axes d’incabloc…
Ces derniers étant particulièrement efficaces… On en rencontre très rarement…Bonne lecture,


 5 avril 2016 à 11h00 #420003228072
 YoïchiMembre
Super article !

Au niveau de l’acier (quasi) tous utilise du 20AP5 avril 2016 à 11h03 #420003228073brunodMembreMerci !!!

Merci du partage, merci de t’assurer que ce beau savoir ne soit pas perdu, merci de penser à nous…
Je ne comprends pas bien l’utilité de l’outil E à moulurer…5 avril 2016 à 11h28 #420003228074BernardMembreBut purement esthètique

@
5 avril 2016 à 12h11 #420003228075YoïchiMembreJ’ai sauvegardé tes photos.. C’est juste génial.
Merci beaucoupTu as d’autres documents ?
5 avril 2016 à 12h16 #420003228076BernardMembreJe n’ai pas pesé …
Mais très vraisemblablement , 1 ou 2 kgs … 5 avril 2016 à 12h42 #420003228077
 WolfyMembre
Grand merci Mr Bernard , tes explications sont toujours limpide ^^
Cdt
5 avril 2016 à 14h17 #420003228078YoïchiMembre- Bernard a écrit:
- Je n’ai pas pesé …
Mais très vraisemblablement , 1 ou 2 kgs …
Hahaha ça pèse aussi lourd le papier ?

C’est des cours d’horlogerie de l’école de Cluses ?
5 avril 2016 à 19h55 #420003228079 libellule70Membre
Pour ceux qui seraient intéressés, j’ai les cotes de tous les axes de balancier des mouvements Ebauches SA sur un catalogue de 1969

 7 avril 2016 à 3h53 #420003228080fly backMembre
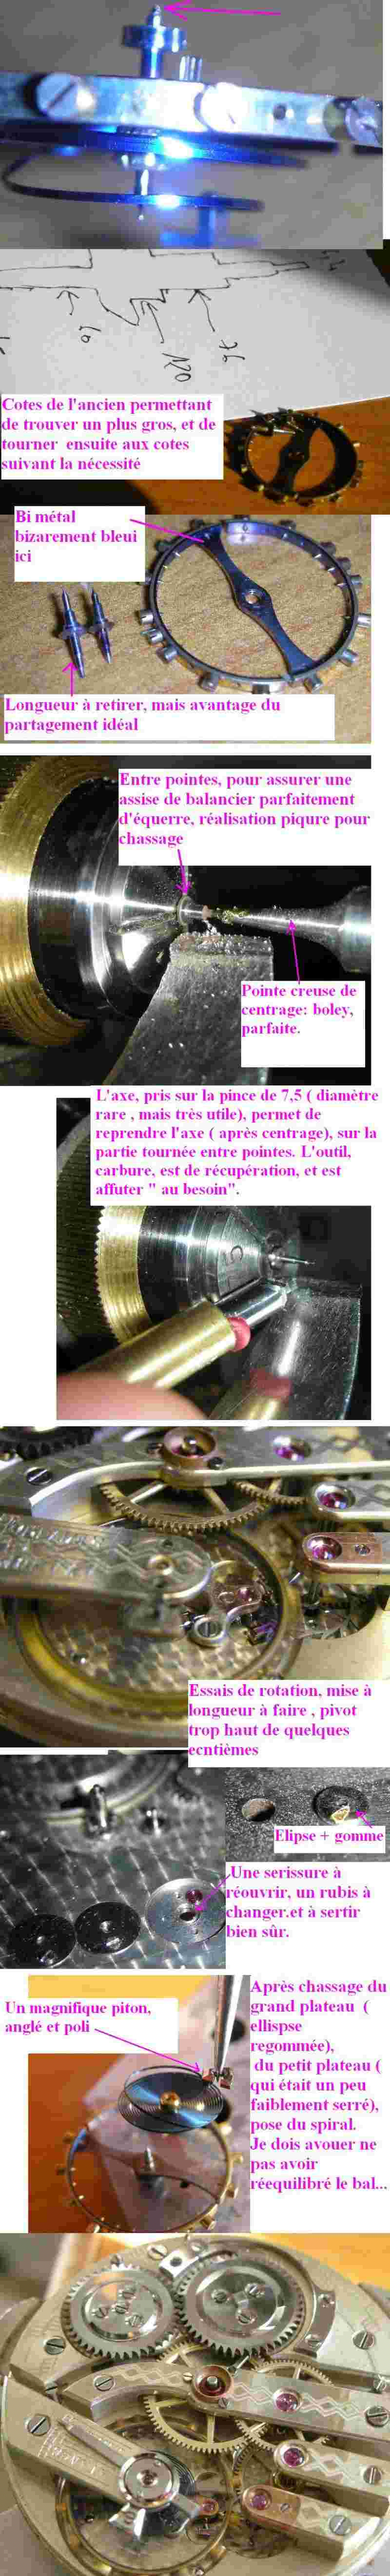
Le carbure Bernard est l’outil devenu indispensable…
A mettre en pratique …
un cas:

lecoultre 18 »’:

 7 avril 2016 à 4h36 #420003228081
 Petrus2Membre
Beau partage et belles notes.
Merci et 7 avril 2016 à 6h14 #420003228082WolfyMembreGrand merci Fly back 😉
7 avril 2016 à 7h13 #420003228083BernardMembreSalut JF
Merde alors !
Avec mes explications foireuses , je peux aller me «rhabiller » , mot très connu ,
(mais avec un autre sens) , des horlogers !
Ce « post » instructif très étoffé mérite une réponse « à l’échelle » ,
Que faut’ il admirer le plus :
Tes connaissances étendues sur tous les sujets liés à l’horlogerie ainsi que ton habileté manuelle permettant de solutionner tous les problèmes rencontrés …. : ?
« ça » , tout le monde le sait déjà , le reconnait ou le pressent …. !!
Il faut y ajouter tes qualité pédagogiques indispensables , associées à une maitrise permettant
de photographier « en cours d’exécution » ! … ce qui n’est parfois pas évident à réaliser …
Mais ce que j’admire le plus , c’est le mérite que tu as en sacrifiant une partie de ton temps
de professionnel à vouloir faire connaitre et démystifier ce métier et là , pour ton intervention ,
mes remerciments s’imposent …
Bref , j’arrête mes salades car je m’attends à ce que tu n’apprécies pas ma pommade
(qui n’en est pas en aucune en aucune façon) et que tu m’envoies une « bordée »…
Et là aussi , encore , et lorsqu’il le faut et à bon escient , tu « SAIS-FAIRE » ….
Bien à vous , Cher Collègue !
Amicales salutations ,
bernard7 avril 2016 à 9h54 #420003228084fly backMembreMerci Bernard, mais je vais te renvoyer la balle.
Pourquoi te rhabiller ?
Ton post et ses documents sont d’une très belle qualité.
Tu verrais les cours des élèves aujourd’hui, tu serais triste!
Mes photos sont d’il y a quelques années, peu élégantes.
Tu présentes la réalisation d’un axe à la pince, ce qui est très intéressant.
Je présente la façon de gagner quelques temps, à partir d’un axe plus grand.Bernard, tu dois avoir dans tes cahiers, comme els miens le tournage entre pointes…
Amitiés
Une opération récurrente, rapport de pivot; ici perçage carbure 6/10 sur petite moyenne mvt paris :
 7 avril 2016 à 14h32 #420003228085WolfyMembre
Celà me fait rappeller que j’ai ceci et que je m’en ai jamais servie …. pas eue le temps. et je ne sais pas si il faut détemper l’axe , ni comment fixer l’axe rapporté :/

-
AuteurMessages
- Vous devez être connecté pour répondre à ce sujet.