FORUMAMONTRES › Forums › Forum de discussions sur les montres vintages et sujets techniques › Production d’un mécanisme d’horloge , post #3 le taillage des pignons
- Ce sujet contient 10 réponses, 9 participants et a été mis à jour pour la dernière fois par
 lapenduledargent, le il y a 12 années et 11 mois.
-
AuteurMessages
-
27 octobre 2013 à 11h18 #410000098227lapenduledargentMembre
Mon projet avance…Suite à mon post consacré aux taillages des roues, je vous présente une autre étape importante qui est le taillage des pignons et le montage des roues.
1/ Le décolletage des pignons
Pour garantir une certaine répétitivité mais également par soucis de rentabilité,
j’ai numérisé un tour traditionnel d’établi.
Le tour a été entièrement retravaillé. N’ayant aucun intérêt à conserver une utilisation traditionnelle, toutes les commandes manuelles ont été enlevées.Linuxcnc est utilisé pour piloter la machine mais pour le programmer, j’ai réalisé un générateur de Gcode adapté à mon usage.
Sur mon site, j’ai une page qui présente en détail la numérisation de mon tour : http://lapenduledargent.be/tour-cnc
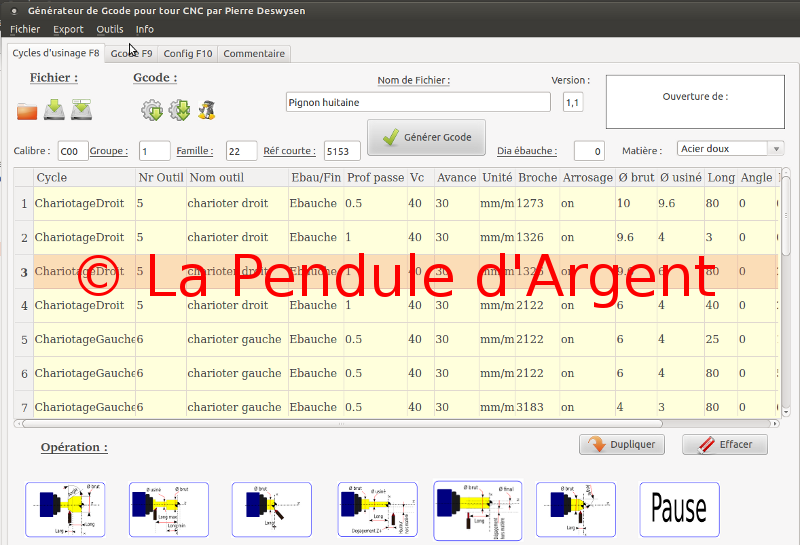
Mon générateur de Gcode, version tournage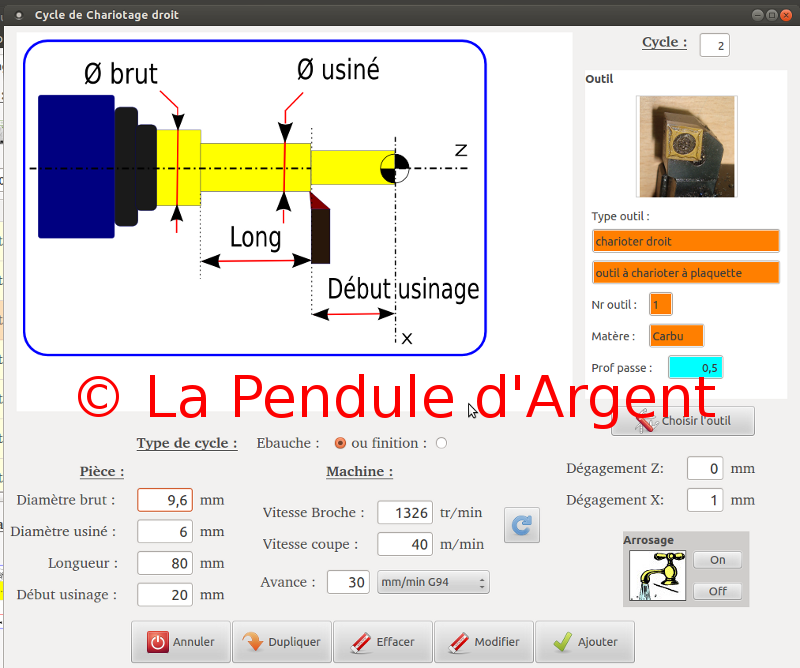
Définition d’un des cycles de chariotage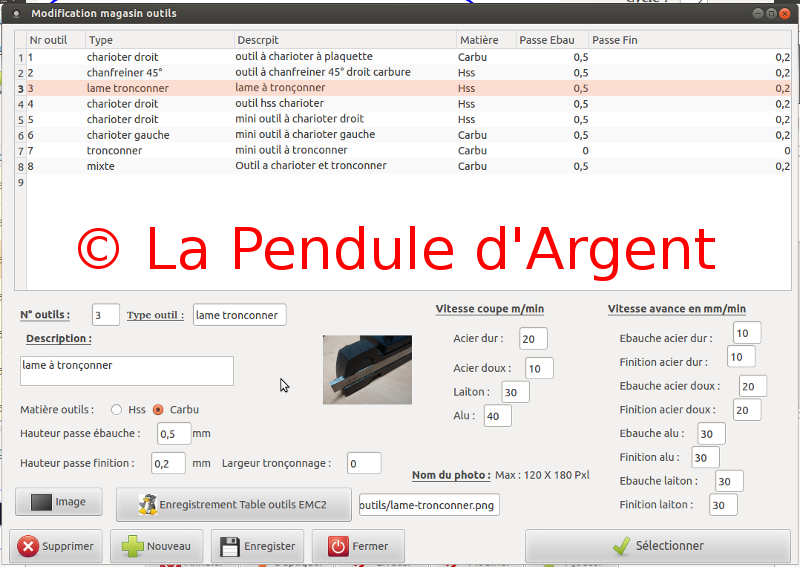
Le magasin d’outil du générateur
Le tour utilisé pour le décolletage.
Début du tournage du pignon à six ailes de la roue moyenne . Diamètre 6.8 mm, module 0.7
Utilisation de petits barreaux Hss façonnés en outils de tour droit et gauche.
Les amateurs de tournage remarqueront l’adaptation de la contre-pointe
Le pignon prêt à être tronçonné2/ Le taillage sur la tailleuse numérique

Comme pour les roues, le taillage a été confié à la tailleuse numérique
Le pignon taillé au module 0.7
Décolletage de l’assiette
L’ensemble de la roue moyenne avec sa roue, son pignon et l’assiette
L’assiette est rivée sur la roue
Par sécurité, pour éviter un dé-centrage à l’assemblage, je monte la roue sur un tour d’outilleur et j’utilise un forêt à centrer
Perçage final de l’assiette avec un forêt de 3mm
Le pignon est solidarisé à la roue avec un peu de soudure étain
La roue moyenne terminée Z72 et Z’6, module 0.7
Contrôle de l’engrenage sur le compas Bergeon
La roue moyenne et le pignon d’échappement
Le taillage du pignon de la roue de huitaine Z’12
L’ébauche et le pignon de huitaineLe prochain post vous présentera l’usinage des platines…
Sur mon blog, http://lapenduledargent.blogspot.be/ retrouvez l’intégralité de mon projet
A bientôt
Pierre
27 octobre 2013 à 13h08 #420002298914 brunodMembre
Merci ! Encore ! Encore !

BD27 octobre 2013 à 14h33 #420002298915 helicopsiMembre
Sympa ce partage. Merci
Par comparaison avec les méthodes anciennes, j’avais trouvé cette vidéo de Philippe Dufour montrant la taille des pignons avec un tour de 1930 :
Roland
30 octobre 2013 à 16h40 #420002298916lapenduledargentMembreBonjour Roland,
Jolie machine pour de la montre ! Faut encore en posséder une…
Je me suis débrouillé autrement
 30 octobre 2013 à 17h25 #420002298917
 shoulderblackMembre
Bravo!!!
Merci pour le partage.30 octobre 2013 à 18h10 #420002298918 montresàmoiMembre
Merci pour le partage, ça me rappelle un peu mon quotidien , mais juste un peu

Amicalement MàM
30 octobre 2013 à 18h47 #420002298919BernardMembreBonjour,
Assurément de « la très belle ouvrage » …..Merci pour le partage !
Un régal pour les yeux !
Une ou deux questions m’interpellent …..
a) A ce jour , est’il aisé de trouver des fraises au « bon profil » pour la taille proprement-dite du pignon ???
Ce dernier est réalisé en deux parties …. le pignon et la « sciette en acier » … si ce n’est pas rare , ce n’est pas très courant ….
Y a t’il un bénéfice à l’utilisation de l’acier pour la sciette ?
L’emploi de soudure à l’étain me surprend un peu aussi !
Dans tous les cas de figure : CHAPEAU !!
Bonne soirée
bm30 octobre 2013 à 19h23 #420002298920lapenduledargentMembreBonsoir Bernard,
Les fraises, nous les avons fabriquées sur un tour Mazac de production, regarde ici : http://lapenduledargent.blogspot.be/search/label/Le%20taillage%20des%20roues
Pour l’assiette, c’est pour des raisons approvisionnement. Dans ma région, le laiton, c’est presque sur commande. Ce sont des protos et je gaspille pal mal de pièce, mise au point des plans, mise au point des programmes et des machines.
L’étain, c’est utilisé habituellement dans les horloges, par exemples sur les comtoises et sur les pendules de Paris.
Pierre
30 octobre 2013 à 19h39 #420002298921MilouMembreSuperbe projet . Je pense que nous sommes quand-même quelques-uns à baver d’envie de pouvoir réaliser un jour ce genre de pièces . Merci de prendre le temps de photographier les différentes étapes du travail !
30 octobre 2013 à 21h19 #420002298922schtunksMembreL’assiette ne peut-elle pas être réalisée directement sur la même pièce que tout le pignon ? Pourquoi le faire en 2 pièce + soudure ?
4 novembre 2013 à 15h09 #420002298923lapenduledargentMembre- Citation :
- L’assiette ne peut-elle pas être réalisée directement sur la même pièce que tout le pignon ? Pourquoi le faire en 2 pièce + soudure ?
Les pendules anciennes sont faites ainsi. J’ai moins d’usinage car je prends des petites passe de 5/10. Sinon, ça flambe. Heureusement, le tour est numérique.
Pierre
-
AuteurMessages
- Vous devez être connecté pour répondre à ce sujet.