FORUMAMONTRES › Forums › Forum de discussions sur les montres vintages et sujets techniques › Production d’un mécanisme d’horloge , post #2 le taillage des roues
- Ce sujet contient 8 réponses, 9 participants et a été mis à jour pour la dernière fois par
 plume68, le il y a 13 années et 1 mois.
-
AuteurMessages
-
15 septembre 2013 à 13h54 #410000097238
 lapenduledargentMembre
Bonjour,
Aujourd’hui, je vais vous présenter mon second post consacré au taillage des roues, une des étapes les plus importantes de ma fabrication.
Le taillage des roues
Je vous présente mon second article consacré au taillage des roues, une des étapes les plus importantes de ma fabrication.Sur le C100, il y a 12 roues et 8 pignons, soit 2.000 opérations de taillage pour une production annuelle estimée à 100 pièces.
Le choix des fraises module.J’ai choisi d’utiliser des fraises suivant les normes de l’industrie horlogère Suisse NHS 56702, 56703 et 56704. Il s’agit d’une denture de forme épicycloïdale à fond rond.
J’ai un ami usineur, spécialiste en restauration de motos anciennes et qui est équipé de tours et de centres d’usinages numériques.
Il m’a proposé son aide précieuse pour l’usinage et le traitement thermique des fraises modules.
J’ai eu ainsi le respect des normes Suisse et l’assurance du choix d’un acier de qualité.Il a utilisé son tour Mazac de production avec une précision au micron.
Il m’a fabriqué une série de fraises à quatre dents pour les roues, pignons et quarts de rond. Pour l’usinage des fraises, nous avons utilisé une méthode bien connue d’internet de tournage excentrique.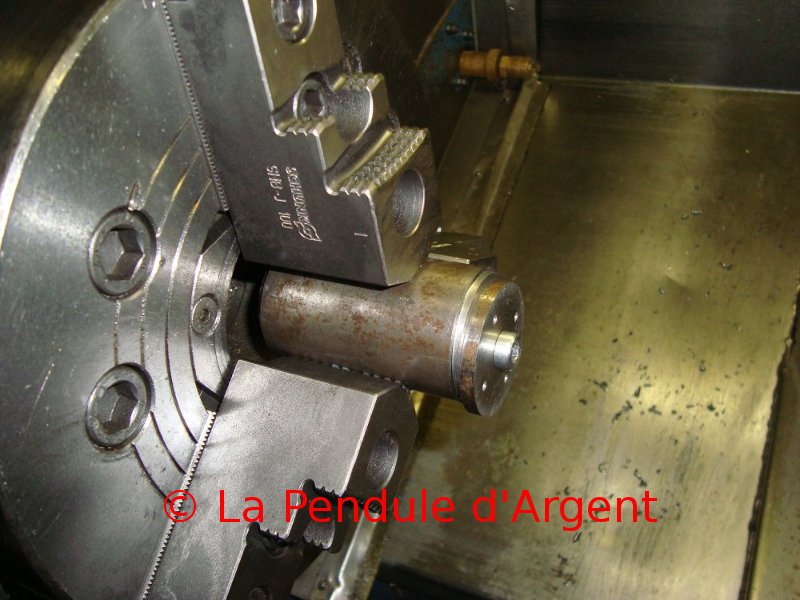
L’usinage des fraises sur un tour Mazac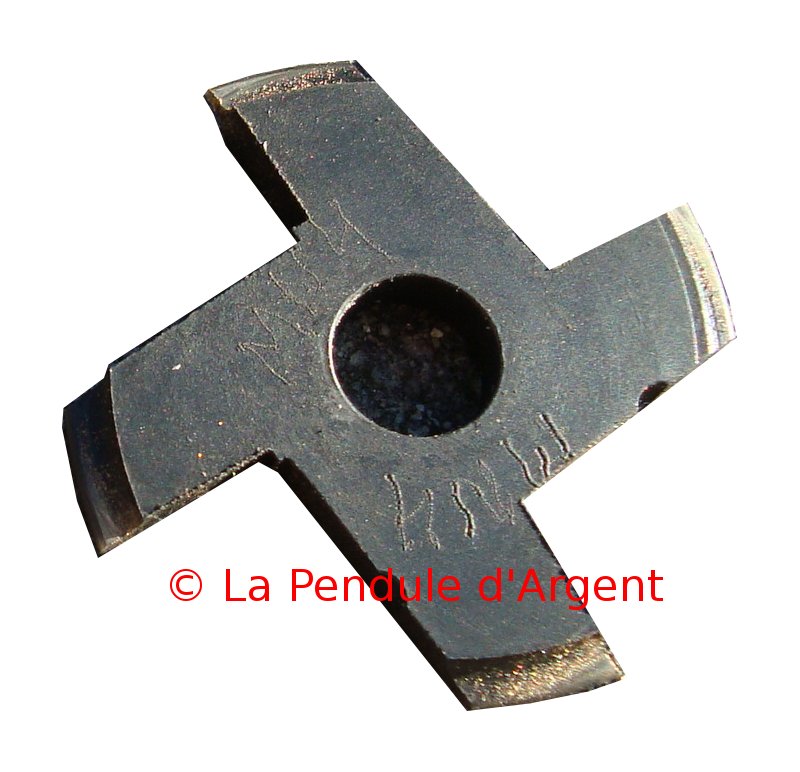
Fraise module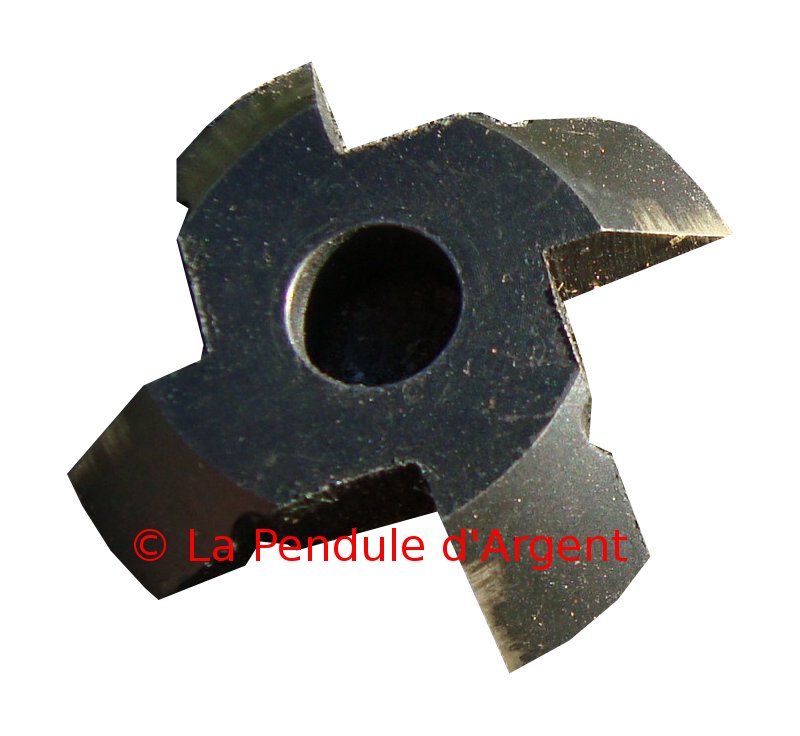
Fraise quart de rond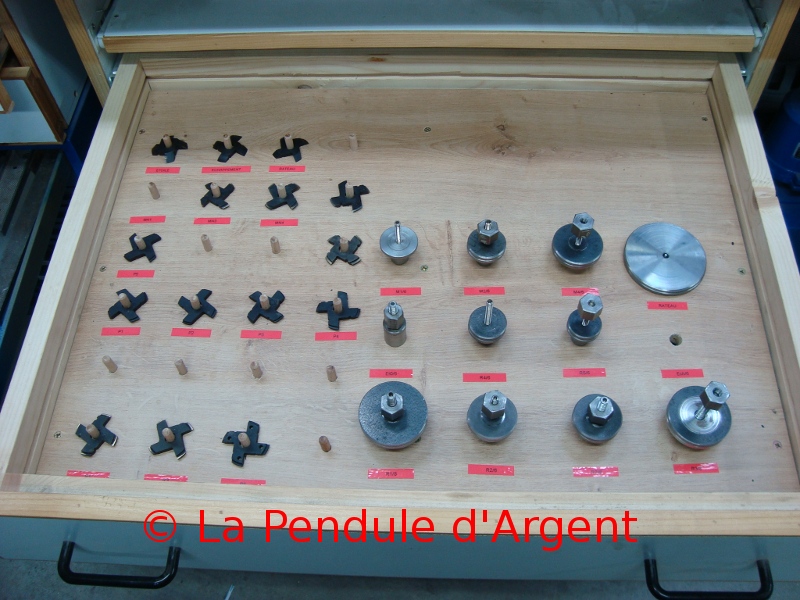
Mes fraises et les portes-outils
La Tailleuse d’engrenages.Comme projet de fin d’études, j’avais en 1991 réalisé une tailleuse d’engrenages manuelle. Cette machine m’a bien servi lors de restaurations de pendules anciennes mais son utilisation manuelle et surtout l’absence d’avance automatique la rend inutilisable dans mon projet de production.
Ma tailleuse manuelle réalisée en 1991
Le rétrofit d’une fraiseuse d’outillage Suisse en tailleuse d’engrenages.[/b]J’ai eu l’occasion de récupérer une ancienne fraiseuse d’outillage Suisse de marque Schaffner type W7G datant de 1961, semblable aux petites fraiseuses Suisse Aciera.
Je l’ai complété d’un mini tour Sherline qui va servir d’axe A.
Avec l’activité de [url=finemeca.be]finemeca.be[/url], la numérisation de machines cnc est une autre spécialité de ma société. J’ai donc entamé le retrofit de la fraiseuse en tailleuse numérique.
http://www.lapenduledargent.be/tailleuse-engrenages
Logiciels utilisésPour piloter mes machines numériques, j’ai développé une série de petites applications informatiques.
D’abord, une banque de données me permet de gérer l’ensemble de la nomenclature et d’associer les plans et fichiers d’usinages.
Un générateur de gcode permet de réaliser le fichier d’usinage pour la découpe du disque et des bras de la future roue.
Un second générateur de gcode réalise le fichier d’usinage pour la tailleuse numérique.
Du fait de l’utilisation de ces petits programmes, je n’ai pas besoin de dessiner individuellement chaque roue qui compose mon horloge et d’avoir recours à des programmes coûteux de CAO.
Copie d’écran du logiciel de pilotage de la fraiseuse numérique avec ici la découpe des roues et des bras

Mon générateur de gcode pour la création du fichier de taillage

Copie d’écran du logiciel de pilotage de la tailleuse qui reprend le fichier du générateur de Gcode

1ère étape : la découpe du diamètre extérieur et des bras de la roue

Les tôles de laiton d’une épaisseur de 2 ou 3mm sont découpées en bandes aux largeurs standardisées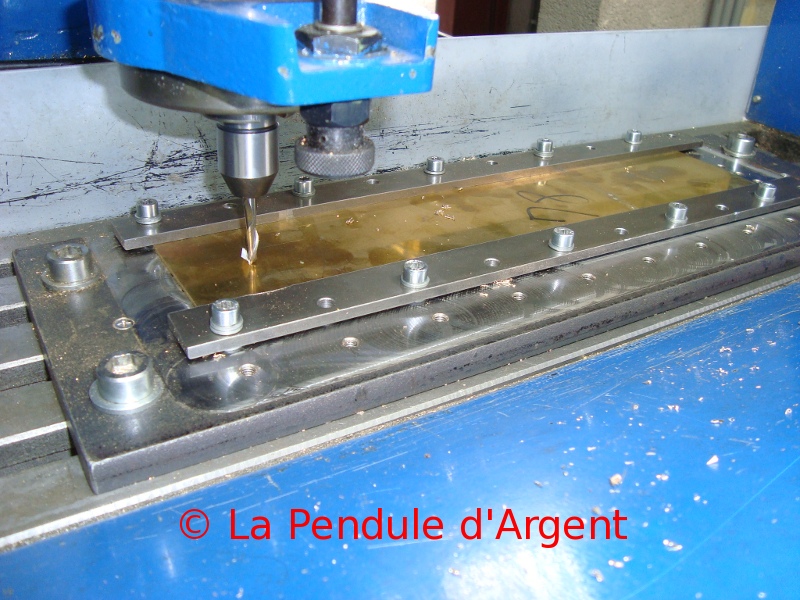
Un outillage a été fabriqué pour permettre le bridage de la tôle sur la fraiseuse numérique
Découpe des bras et du diamètre extérieur
Sur une bande, 5 roues sont découpées automatiquement
Les roues sont ensuite montées sur un porte-outil
Cinq à dix roues sont usinées ensemble sur un tour
Tournage du diamètre extérieur2ème étape : le taillage

Le porte-outil et ses roues sont montés sur la tailleuse numérique
Le taillage se fait automatiquement dent par dent
Taillage simultané d’un ensemble de 6 roues
Jusqu’à ce que la hauteur de dents soit atteinte. Module 0.7
Le taillage terminé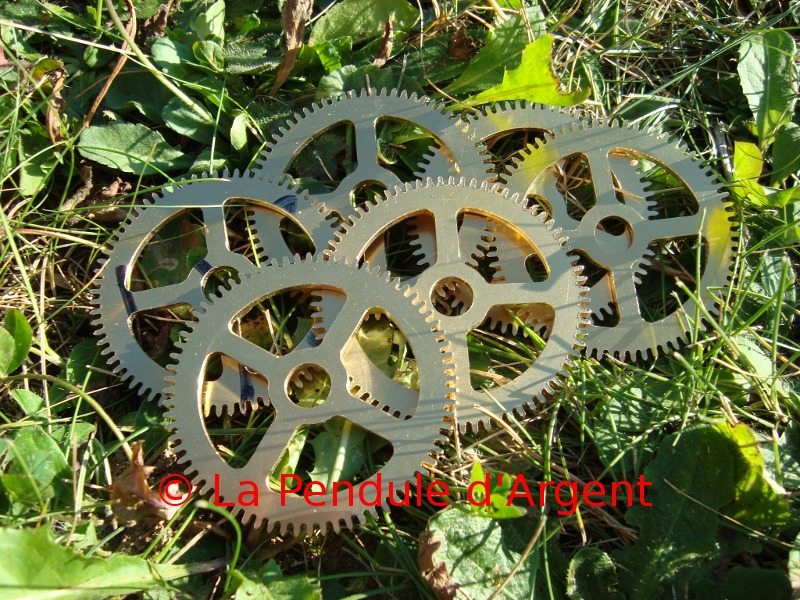
L’ensemble de roues taillées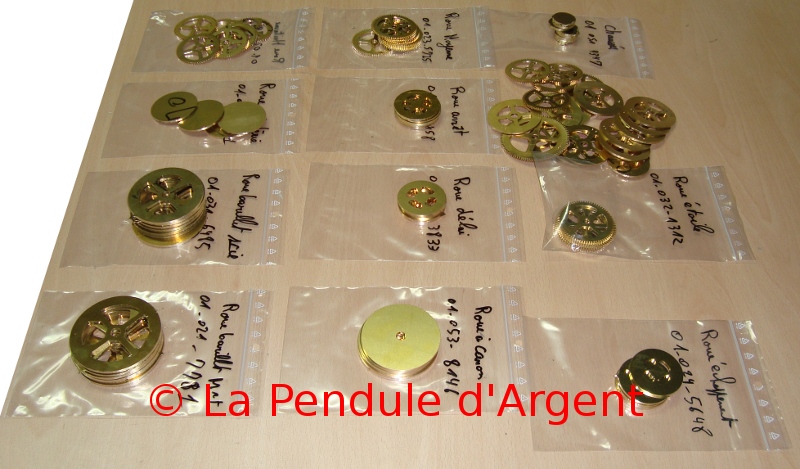
Vue de la série de roues qui constitue le C100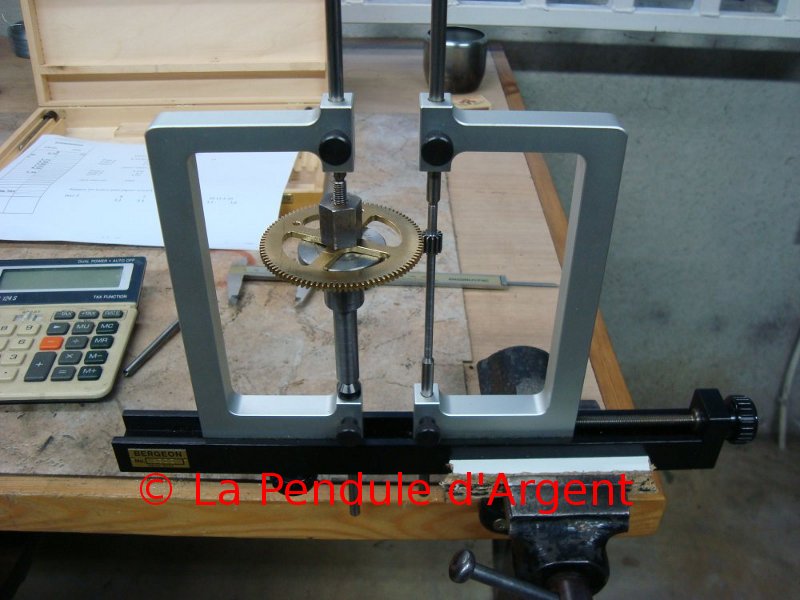
Contrôle de la roue de barillet et de son pignon sur un compas aux engrenages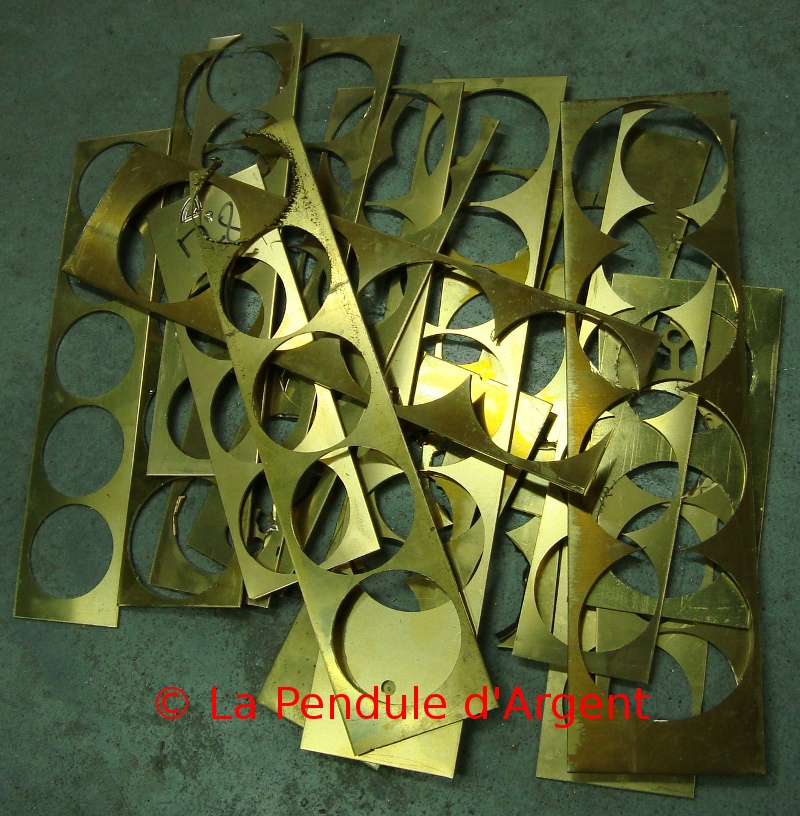
Mes chutes de laiton que je vais refondre pour en faire des pièces de cadrans mais cela fait partie d’une autre histoire…http://www.lapenduledargent.be/fourniture/facade/fonderie
Le prochain post sera sur le taillage des pignons .
A bientôt,
Pierre
15 septembre 2013 à 14h13 #420002259803 calvin0c7Membre
Magnifique.
En plus le logiciel est sur Ubuntu
il me tarde de voir le résultat15 septembre 2013 à 15h15 #420002259804 schtunksMembre
 Merci pour ce partage qui me permet de découvrir comment peut être produit ce type de pièce !
 15 septembre 2013 à 15h49 #420002259805
 Daniel.Membre
Pour avoir fait 2 ans d’atelier, tour, fraiseuse, rectifieuse et autres amusement, fonderie, je dis bravo,
et chapeau.
15 septembre 2013 à 16h10 #420002259806 FikkMembre
Bravo et merci !
J’apprécie toujours ces sujets où on en apprend plus sur la production/fabrication d’une montre ou horloge.15 septembre 2013 à 16h40 #420002259807 isostaMembre
travail de pro, outillage au top et retrofit maison… tous les moyens sont mis pour un résultat qui sera parfait, je n’en doute pas
Isosta
17 septembre 2013 à 7h58 #420002259808ChirouilleMembreSuperbe !!!
Merci du partage.17 septembre 2013 à 8h06 #420002259809 BernardMembre
……………..
……………..
EXCEPTIONNEL !
Merci !
bm17 septembre 2013 à 12h37 #420002259810plume68Membremiam.
bouge pas je sors le pop-corn et je m’installe devant le feuilleton!
-
AuteurMessages
- Vous devez être connecté pour répondre à ce sujet.